Afarer
Фабрика и производство
12 000 м² интегрирано производство — от суровината до готовата дъска
Като производственото звено на Aquafarer LLC (САЩ), екипът на afarer в Циндао контролира всеки етап от производството — от пристигането на суровините PVC и фибростъкло до финалния контрол преди доставката на готовата дъска. Нашият производствен комплекс в Икономическата зона за развитие на Циндао обхваща 12 000 квадратни метра и включва специализирани цехове за рязане на PVC, термично запечатване на тръби, изработка на FRP калъпи, дигитален печат на SUP, окончателен монтаж и изпитвания на качеството.
Чрез интегрирането на дизайн, инженеринг, прототипиране, производство и изпитвания под един покрив елиминираме неефективността на договорното производство и поддържаме директен контрол върху качеството на изработката, избора на материали и сроковете за доставка. Всяка дъска, която напуска нашия цех, е изработена от нашите хора, на нашето оборудване, според нашите стандарти.
Фабрична аналитика
Разгледайте нашите производствени възможности
Производствен капацитет
Комплекс от 12 000 м², който произвежда 15 000+ SUP годишно по линии за SUP дъски и спасително оборудване. 200+ работници, 2 смени.
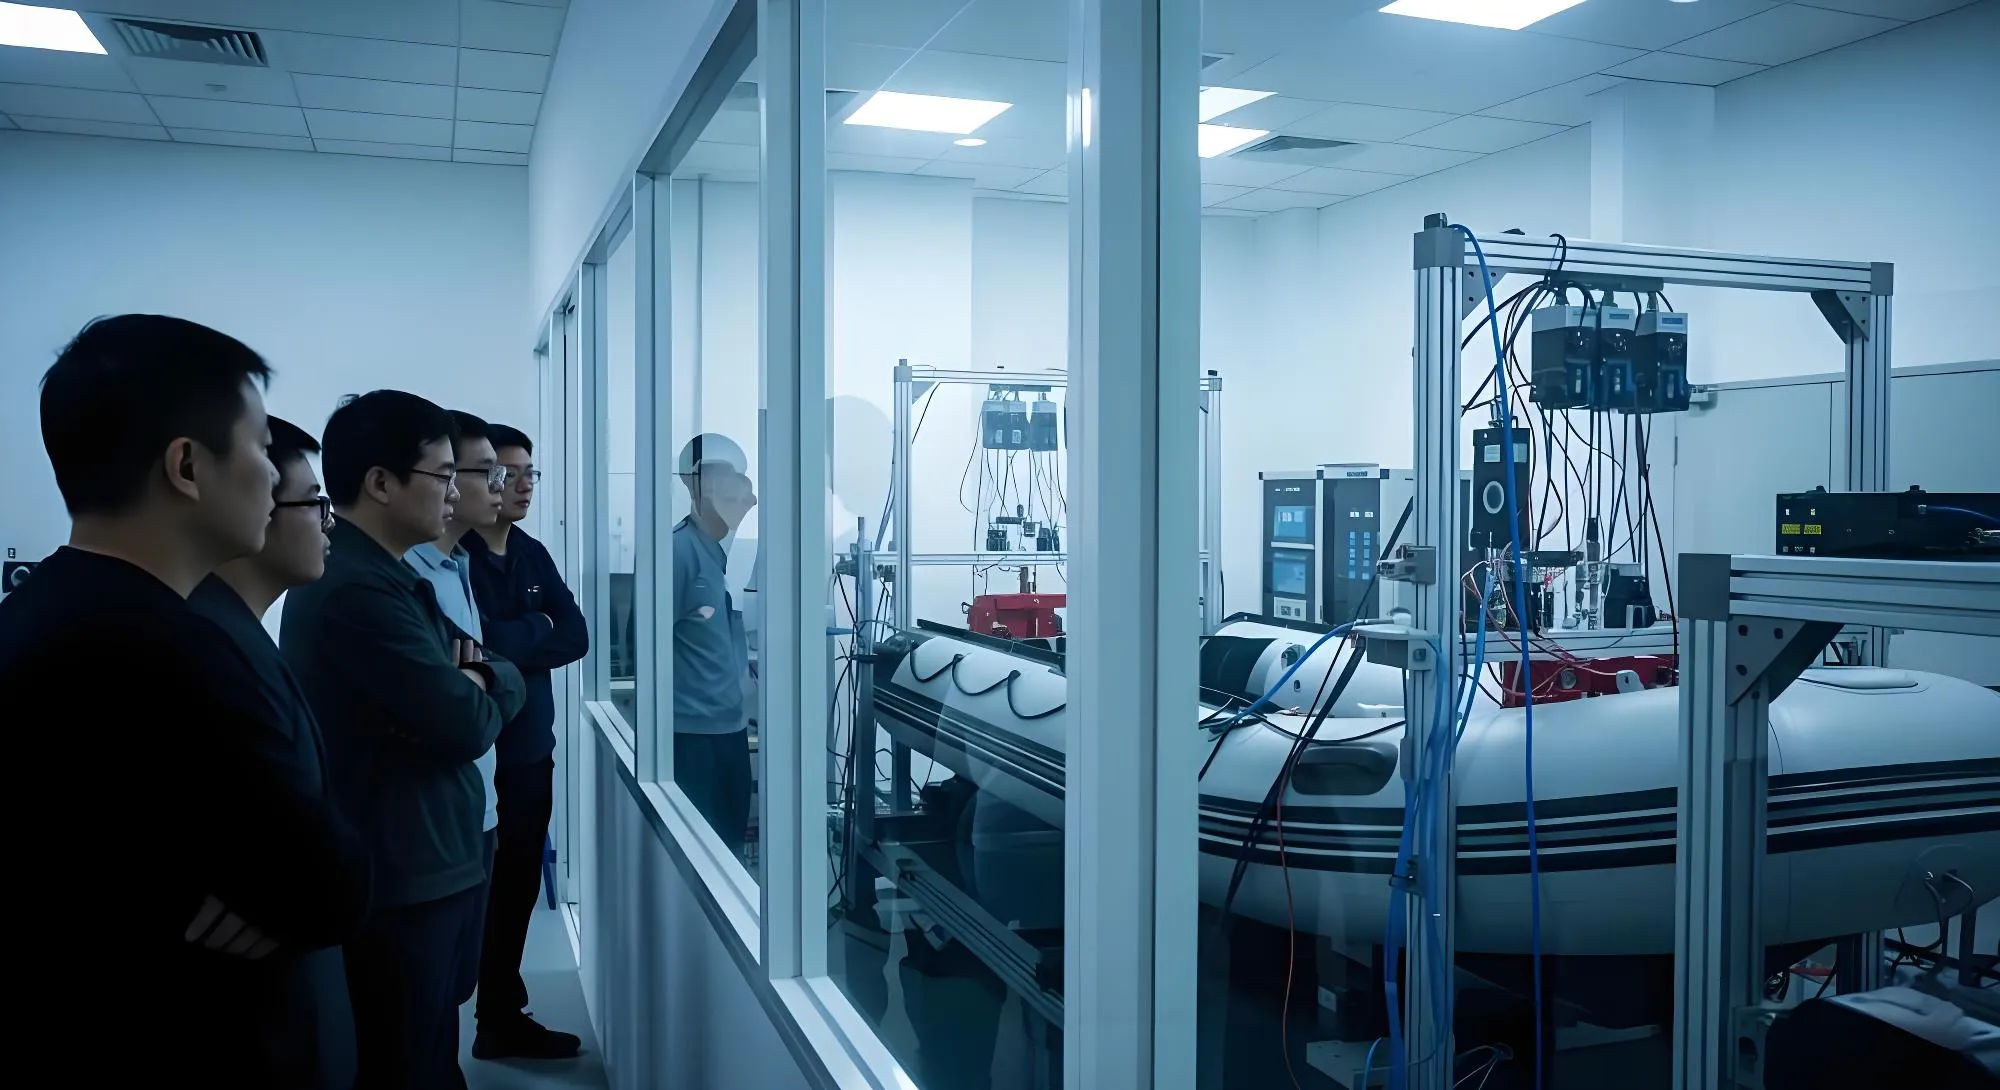
Лаборатория и изпитвания на качеството
Независима лаборатория за контрол на качеството с 4 етапа на изпитвания: входящ контрол на материалите (опън, разкъсване, UV), задържане под налягане 24–48 ч при 1,25 пъти номиналното налягане, изпитване на шевовете на белене и проверка на товара и баланса на всяка дъска.
OEM/ODM възможности
Пълни OEM/ODM услуги: дизайн на персонализирани калъпи, опаковки под собствена марка, персонализирани цветове на дъските, графики по палубата (дигитален и ситопечат) и дропшипинг логистика.
Цехове
Производствени цехове
Рязане и подготовка на PVC
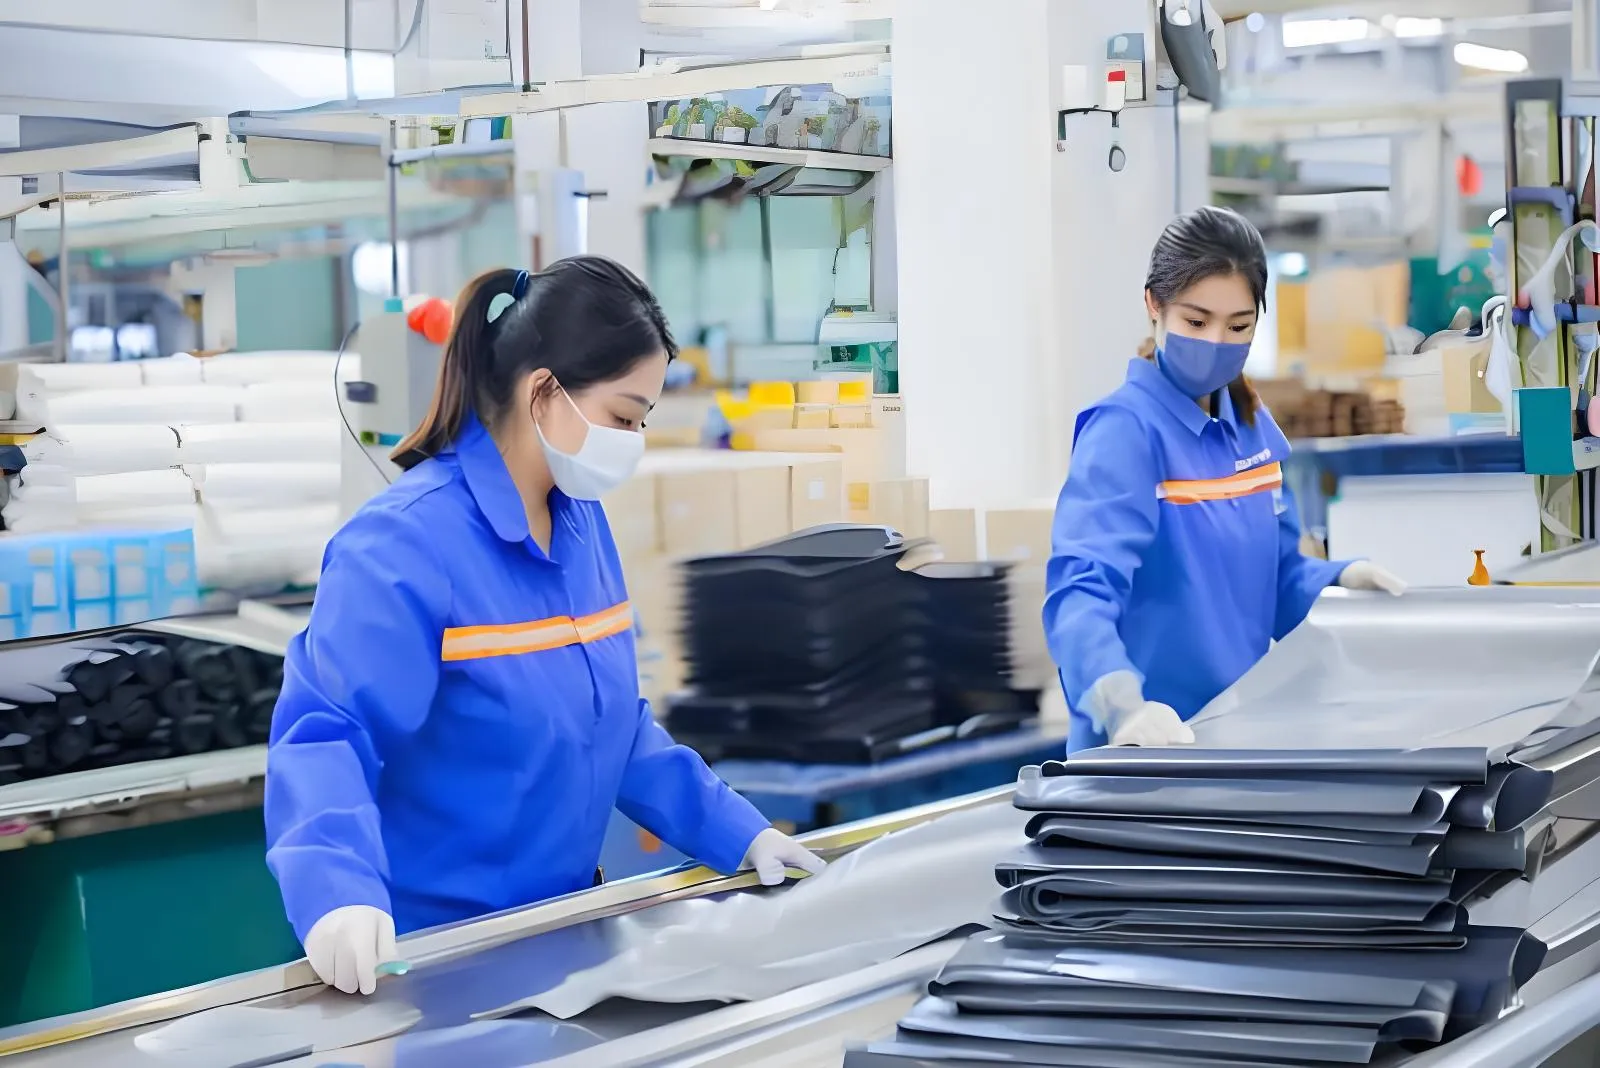
Автоматични CNC машини за рязане обработват PVC и Drop-Stitch платове с прецизност под милиметър. Компютърно оптимизираната разкройка минимизира отпадъка от материал и гарантира, че всеки панел отговаря на размерните спецификации преди заваряване.
Заваряване на тръби и термично запечатване
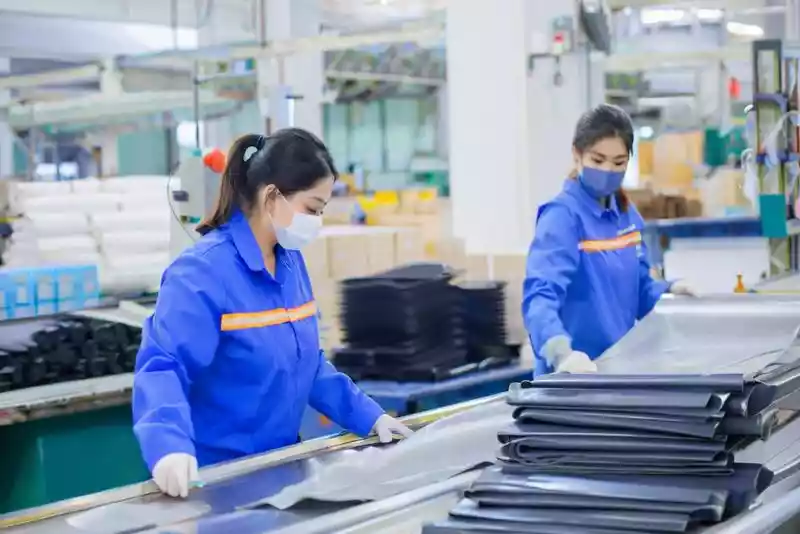
Специализиран цех за заваряване с машини за термично запечатване и RF диелектрични преси. Уредите за запечатване с горещ въздух свързват и спояват камерите на PVC тръбите, а RF заварките образуват високоякостни херметични шевове, надхвърлящи изискванията на EN ISO 25649.
FRP калъпи и композитна изработка
Персонализирани FRP калъпи за SUP компоненти, изработени чрез ръчно полагане на фибростъкло с полиестерни и винилестерни смолни системи. Всеки слой се полага на ръка и се формова под вакуум за постоянно качество. Кабината за пръскане на гелкоут осигурява покритие с висок гланц, устойчиво на UV, за морски условия.
Печат и декориране на SUP
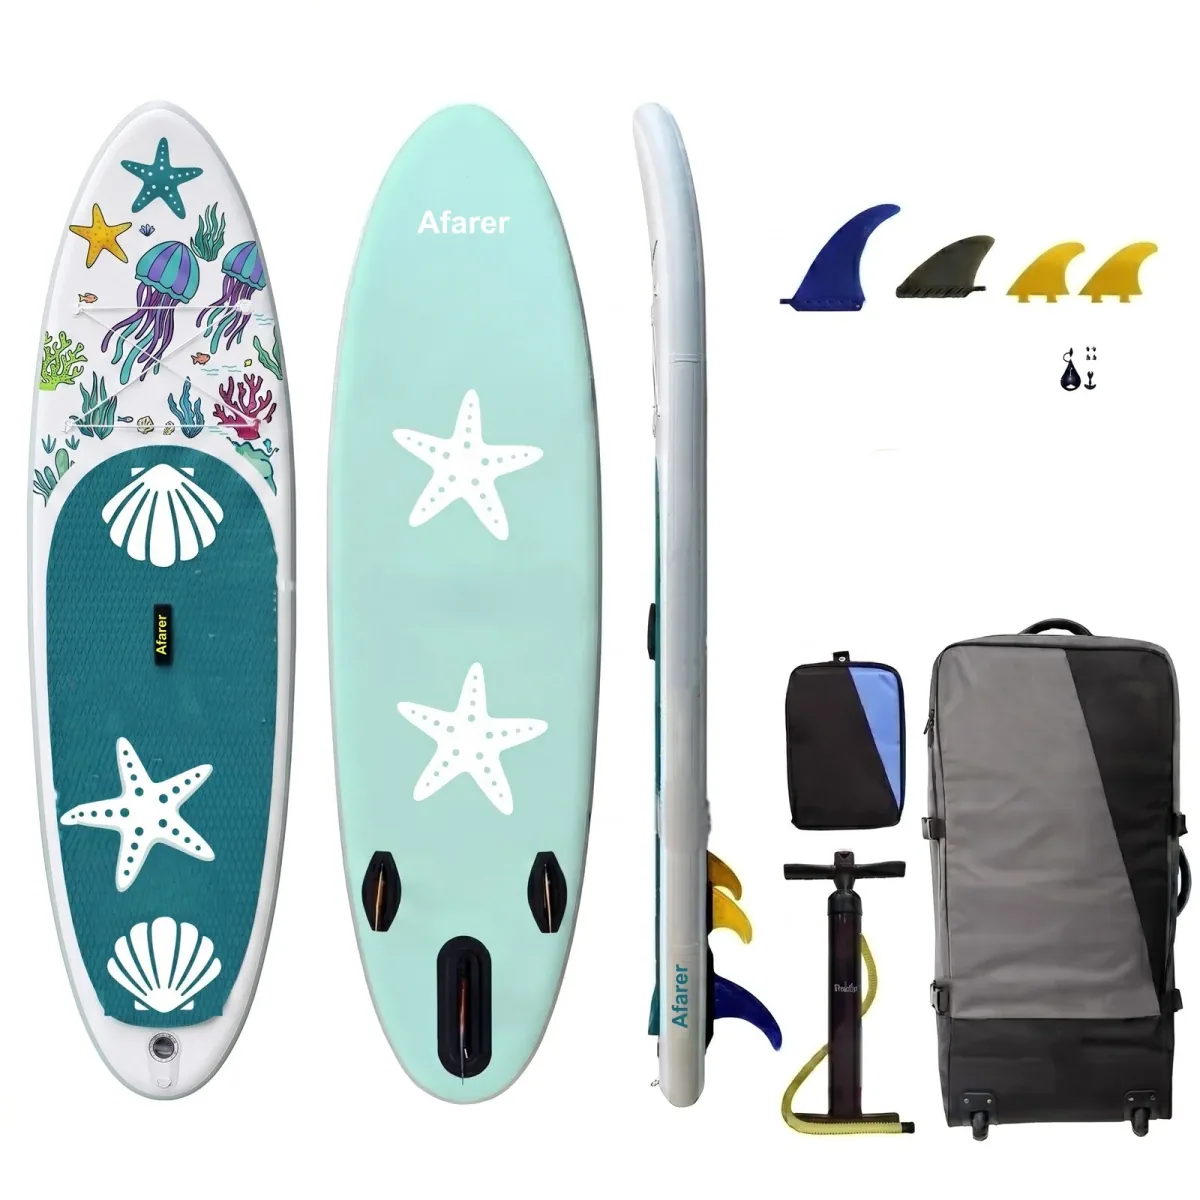
SUP дъските се декорират чрез дигитален печат за пълноцветни графики и ситопечат за лога и повтарящи се мотиви. Дигиталните принтери създават палубни дизайни с фотографско качество, а ситопечатът осигурява трайни, наситени брандови знаци.
Окончателен монтаж и оборудване
Монтажна линия, където Drop-Stitch центровете се завършват с бордови ръбове, поставят се EVA палуби и се монтират перки, клапани и аксесоари. Всяка дъска следва 100-точков монтажен контролен списък, потвърден от ръководителя на екипа.
Изпитвания и контрол на качеството
Всяка завършена дъска преминава задължителни изпитвания за задържане на въздуха, проверка на шевовете на белене и пълен системен контрол преди експедиция. Нашата лаборатория за качество работи независимо от производството и докладва директно на ръководството.
B2B информация
Производствени и търговски условия
Afarer е бранд, опериран от Aquafarer LLC (САЩ) — с ISO и CE сертификати и с над 10 години опит в износа.
MOQ
Стандартен MOQ: 5–10 броя на модел. Пробните поръчки са добре дошли за нови партньорства.
Срок за изпълнение
Стандартно производство: 30–45 дни от потвърждаване на поръчката. Срок за мостри/прототипи: 15–20 дни. Налични са спешни поръчки.
Условия за плащане
T/T 30% депозит, 70% преди изпращане. L/C, Western Union и PayPal за квалифицирани партньори. Отложени плащания по договаряне.
Доставка и логистика
FOB Qingdao, CIF, DDP. Собствен логистичен екип се грижи за контейнерното натоварване, документацията и митническото оформяне за гладка доставка по целия свят.
Сертификати
ISO управление на качеството. CE (ЕС) сертификат на всички стандартни модели. FCC/UKCA/FDA при заявка. Налични са одиторски доклади за фабриката.
Осигуряване на качеството
100% изпитване на задържане на въздух и белене на шевовете на всяка бройка. 2-годишна гаранция за производствени дефекти. Приема се инспекция от независима страна (SGS/BV) преди изпращане.
Оборудване
Основно производствено оборудване
Производствен поток
От материала до готовата дъска
Всяка дъска преминава през 6 производствени етапа с контролни точки на всяка крачка. Без заобиколни пътища, без пропуснати проверки.
Приемане на материали и входящ контрол
Всички входящи материали се регистрират по номер на партида/лот в нашата ERP система. Рула PVC плат, Drop-Stitch центрове, клапани, лепила и крепежни елементи се поставят в карантина до одобрение от контрола на качеството.
Якост на опън (ASTM D751), съпротивление на разкъсване (ISO 4674), измерване на дебелината, вискозитет на лепилото, визуален скенер за дефекти
100% от партидите се изпитват. Отхвърляне при опън < 90% от спецификацията, разкъсване под минималната спецификация или какъвто и да е визуален дефект
CNC рязане и подготовка на материали
Компютърно оптимизираната разкройка подрежда панелите върху PVC платното, за да минимизира отпадъка. Автоматичните CNC машини за рязане поддържат позиционна точност 0,1 мм.
Размерна проверка спрямо CAD DXF файлове, контрол на качеството на ръбовете, проверка на броя панели
Всеки 20-и панел се измерва. Допуск ±0,5 мм. Партидата се отхвърля, ако >2% са извън допуска
Заваряване и свързване на Drop-Stitch
Drop-Stitch центровете се свързват с външните PVC ламинати чрез термично ламиниране. Тръбните камери се заваряват с RF или с горещ въздух. Бордовите ленти се спояват в три слоя.
Тест на белене на всеки 50 броя (ASTM D751), измерване ширината на заварката, преглед на температурния дневник на горещия въздух, визуален контрол на шевовете под контражур
Минимална якост на белене 8 N/cm. Допуск на ширината на заварката ±1 мм. Видими канали = отхвърляне
Монтаж и оборудване
Дъските преминават към окончателен монтаж, където всички компоненти се съединяват: ръбовете се лепят и заваряват, монтират се клапани, D-пръстени, дръжки, гнезда за перки и чанта за пренасяне. Всяка единица следва 100-точков монтажен контролен списък.
Потвърждение на 100-точковия списък за всяка единица, функционален тест на клапана (10 цикъла отваряне/затваряне), проверка на момента на затягане на крепежите, визуален контрол
Политика на нулеви дефекти за критичните за безопасността елементи (клапани, D-пръстени, дръжки). Незначителни козметични: AQL 2.5 (ISO 2859)
Изпитване под налягане и задържане за качество
Всяка камера се надува до 1,25× номиналното налягане (обикновено 20–25 PSI) и се задържа 24–48 часа. Датчиците на налягането водят непрекъснат запис. Камерите със спад на налягането над 5% се отхвърлят и се изпращат за повторна проверка на шевовете.
Дневник на задържането под налягане 24–48 ч, ежедневна проверка на калибрацията на сензорите, температурно компенсирано отчитане на налягането, повторен тест на шевовете след ремонт
Максимум 5% спад на налягането за 24–48 ч при стабилна температура. Всяка камера, надвишаваща това = 100% повторно изпитване на цялата производствена партида
Финален контрол и опаковане
Финален визуален и функционален контрол. Повърхностни дефекти, еднаквост на цвета, проверка на етикети/BIN, цялост на опаковката и пълнота на аксесоарите. Единиците се вакуумират, опаковат в кутии и палетизират за товарене в контейнери.
Пълен визуален контрол, списък с аксесоари по SKU, тест на падане на опаковката (1 м, случайна извадка), проверка чрез сканиране на етикети/баркодове
AQL 2.5 за големи дефекти, AQL 4.0 за малки. Нулева толерантност към дефекти, засягащи безопасността. 100% от единиците минават визуален контрол
Нашите хора
Персонал и експертиза
Инженери в областта на R&D, дизайна на калъпи, лабораторията за материали и производствения инженеринг. Средно 7+ години опит в производството на надуваеми продукти.
R&D и инженеринг
Дизайн на продукти, инженеринг на калъпи, лаборатория за материали
Рязане и подготовка на материали
CNC рязане, подготовка на панели, обработка на материали
Заваряване и ламиниране
RF заваряване, заваряване с горещ въздух, свързване на Drop-Stitch
Свързване на SUP центрове
Ламиниране на Drop-Stitch, термично свързване, спояване на бордови ленти
Монтаж и оборудване
Окончателен монтаж, монтиране на крепежи, системен контрол
Контрол на качеството
Входящ контрол, междинен контрол, финален контрол, лабораторни изпитвания
Логистика и опаковане
Опаковане, товарене на контейнери, износна документация
Ръководство и администрация
Продажби, снабдяване, човешки ресурси, финанси, съответствие
Контрол на качеството в числа
Показатели за контрол на качеството
Реални данни за успех/неуспех от нашата производствена линия. Нашата лаборатория за качество работи независимо от производството и докладва директно на ръководството.
Всяка дъска, всяка камера, всяка партида
За 24–48 ч при 1,25× номинално налягане
Съгласно стандарта за извадки ISO 2859
В зависимост от продуктовата категория
Запас за безопасност на всяка камера
Клапани, D-пръстени, шевове, плавателност
Проследяемост
Проследяване на материалите и контрол на партидите
На всяка партида суровина се присвоява уникален номер в нашата ERP система. От пристигането през производството до готовия продукт спецификацията на материалите на всяка дъска се проследява до оригиналната партида на доставчика. Това осигурява пълна проследяемост при всяко запитване, свързано с качество или съответствие.
Supplier Material Certifications
Вижте нашия производствен процес
Последвайте една дъска през всеки етап на производството — от суровината до дъска, готова за вода.
Разгледайте производствения процес →