Afarer
Pabrika at Paggawa ng Produkto
12,000 m² ng pinagsamang paggawa ng produkto — mula sa hilaw na materyal hanggang sa tapos na board
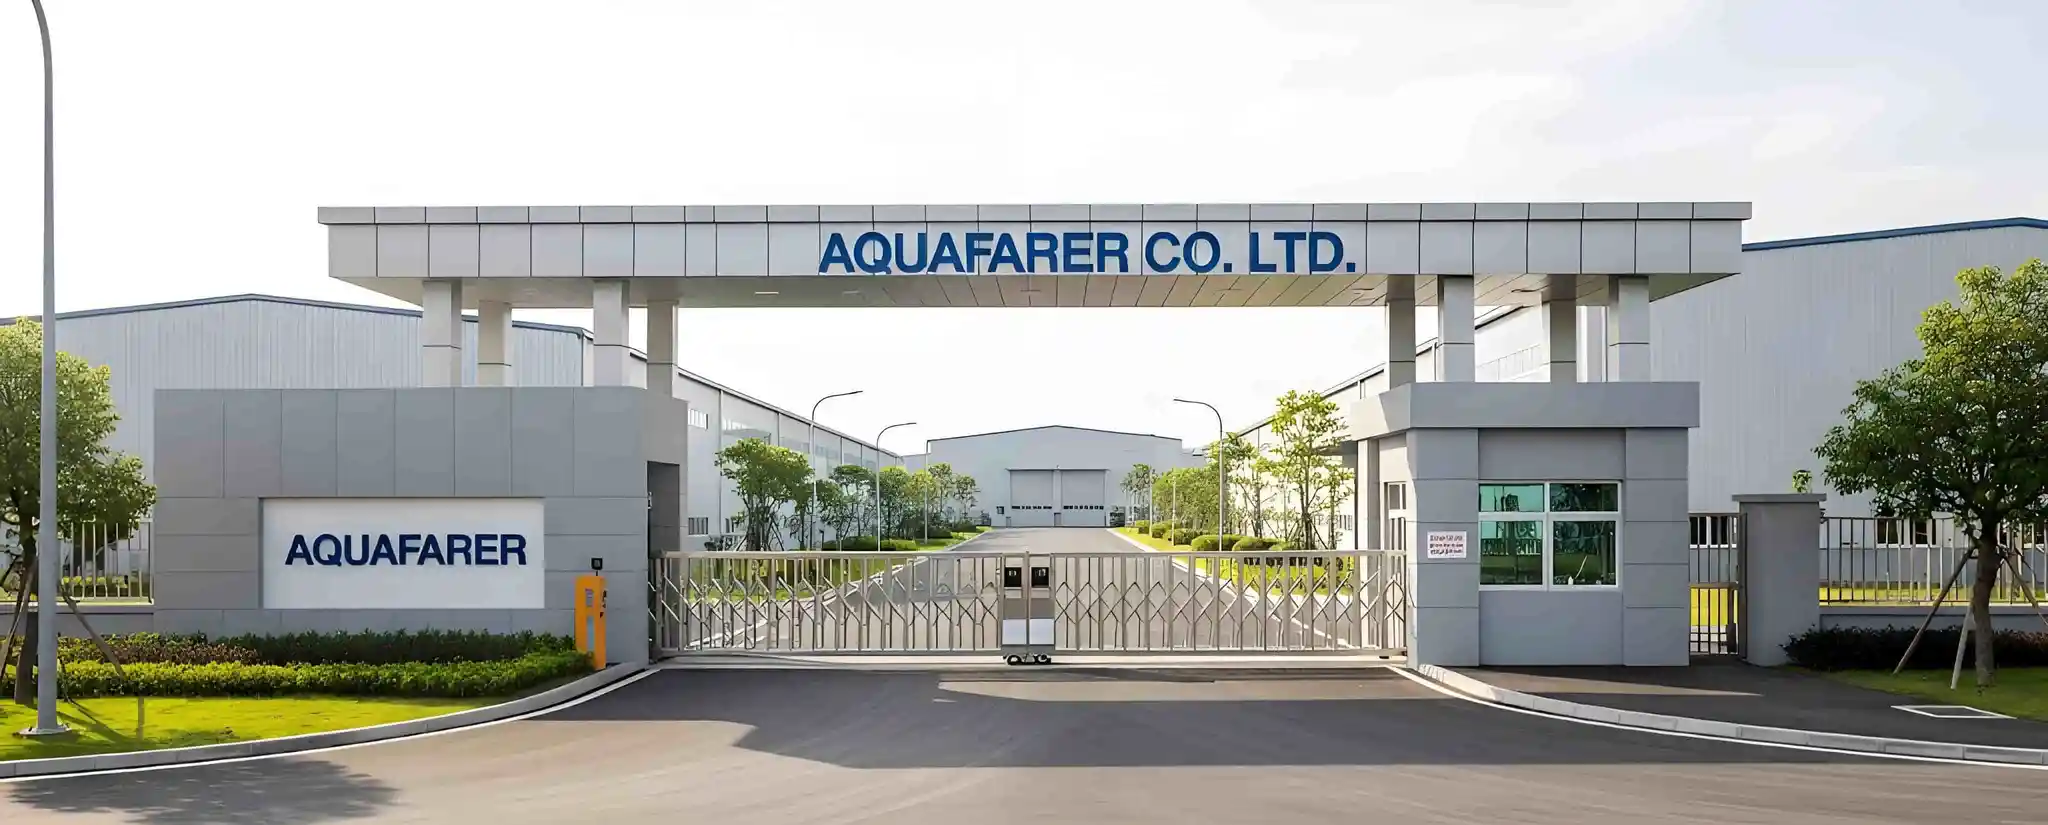
Bilang produksyon na sangay ng Aquafarer LLC (USA), kinokontrol ng Qingdao Operation Team ng afarer ang bawat yugto ng produksyon — mula sa pagdating ng hilaw na PVC at fiberglass na materyales hanggang sa huling pagsisiyasat bago mag-delivery ng tapos na board. Ang aming pasilidad ng paggawa sa Qingdao Economic Development Zone ay sumasaklaw sa 12,000 square metro at naglalaman ng mga nakalaang workshop para sa paggugupot ng PVC, tube heat sealing, paggawa ng FRP mould, digital printing ng SUP, huling pagpupuwesto, at pagsusuri ng kalidad.
Sa pagsasama-sama ng disenyo, engineering, prototyping, paggawa ng produkto, at pagsubok sa iisang bubong, nasisiwalat namin ang mga kahinaan ng kontratang paggawa at pinapanatili ang direktang kontrol sa kalidad ng pagbuo, pagpili ng materyal, at iskedyul ng paghahatid. Ang bawat board na lumalabas sa aming workshop ay ginagawa ng aming mga tao, sa aming kagamitan, ayon sa aming pamantayan.
Kaalaman sa Pabrika
Tuklasin Ang Aming Kakayahan sa Paggawa
Kakayahan sa Produksyon
Pasilidad na 12,000 m² na gumagawa ng 15,000+ SUP kada taon sa mga linya ng SUP board at kagamitang pangkaligtasan. 200+ manggagawa, 2 shifts.
Quality Lab at Pagsubok
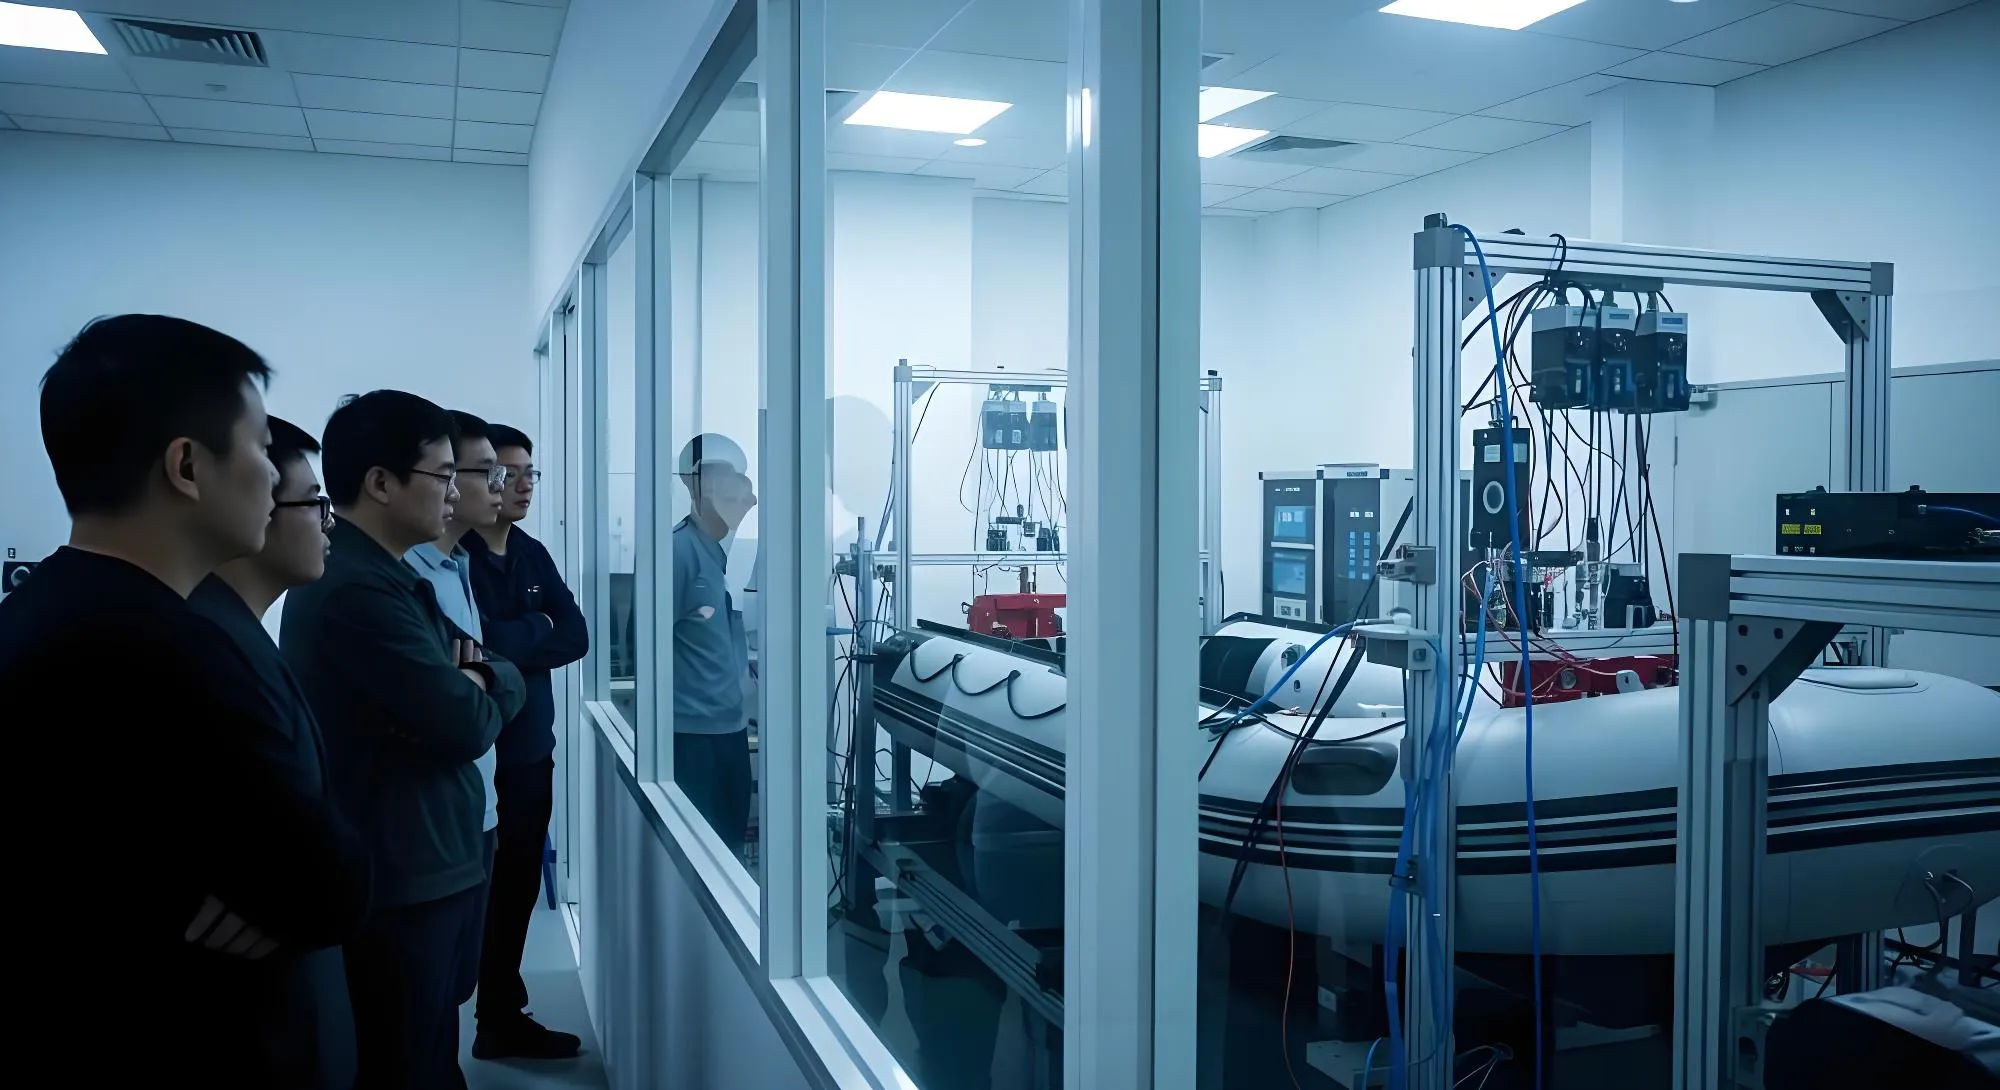
Malayang QC lab na may 4 na yugto ng pagsubok: pagsisiyasat sa hilaw na materyal (tensile, tear, UV), 24–48h pressure hold sa 1.25x rated pressure, seam peel testing, at pagpapatunay ng load/balance sa bawat board.
Kakayahang OEM/ODM
Buong-lakad na OEM/ODM services: custom mould design, private-label packaging, custom na kulay ng board, deck graphics (digital at screen printing), at drop-ship logistics.
Mga Workshop
Mga Workshop ng Paggawa
Paggugupot at Paghahanda ng PVC
Ang mga automatic CNC cutting machine ay nagpaproseso ng PVC at drop-stitch fabrics na may sub-millimetre na kawastuhan. Ang computer-optimised nesting ay pinaikli ang pagkakawaste ng materyal at tinitiyak na ang bawat panel ay tumutugon sa dimensional na espesipikasyon nito bago mag-welding.
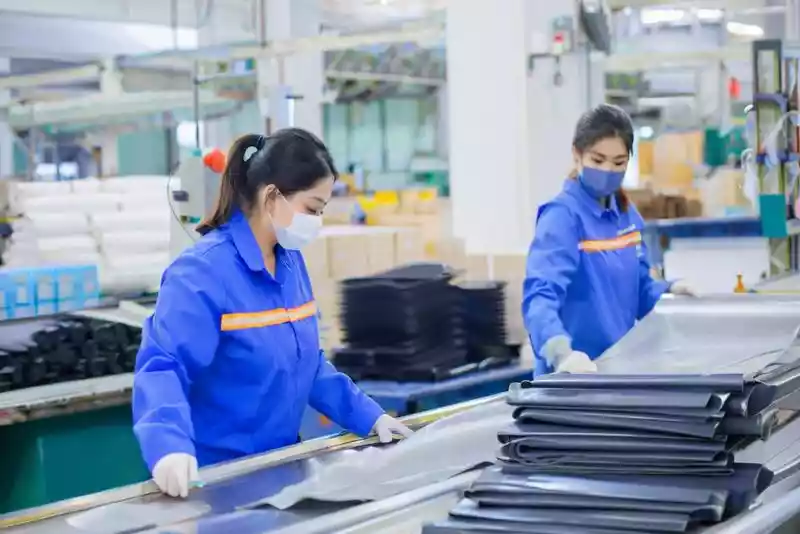
Pag-weld at Heat Sealing ng Tube
Nakalaang welding workshop na may heat sealing machines at RF dielectric presses. Ang mga hot-air heat sealer ay nagdudugtong at nagsasama ng mga PVC tube chamber, habang ang mga RF weld ay lumilikha ng malakas na hindi tumatablan ng hangin na seams na lumalampas sa mga kinakailangan ng EN ISO 25649.
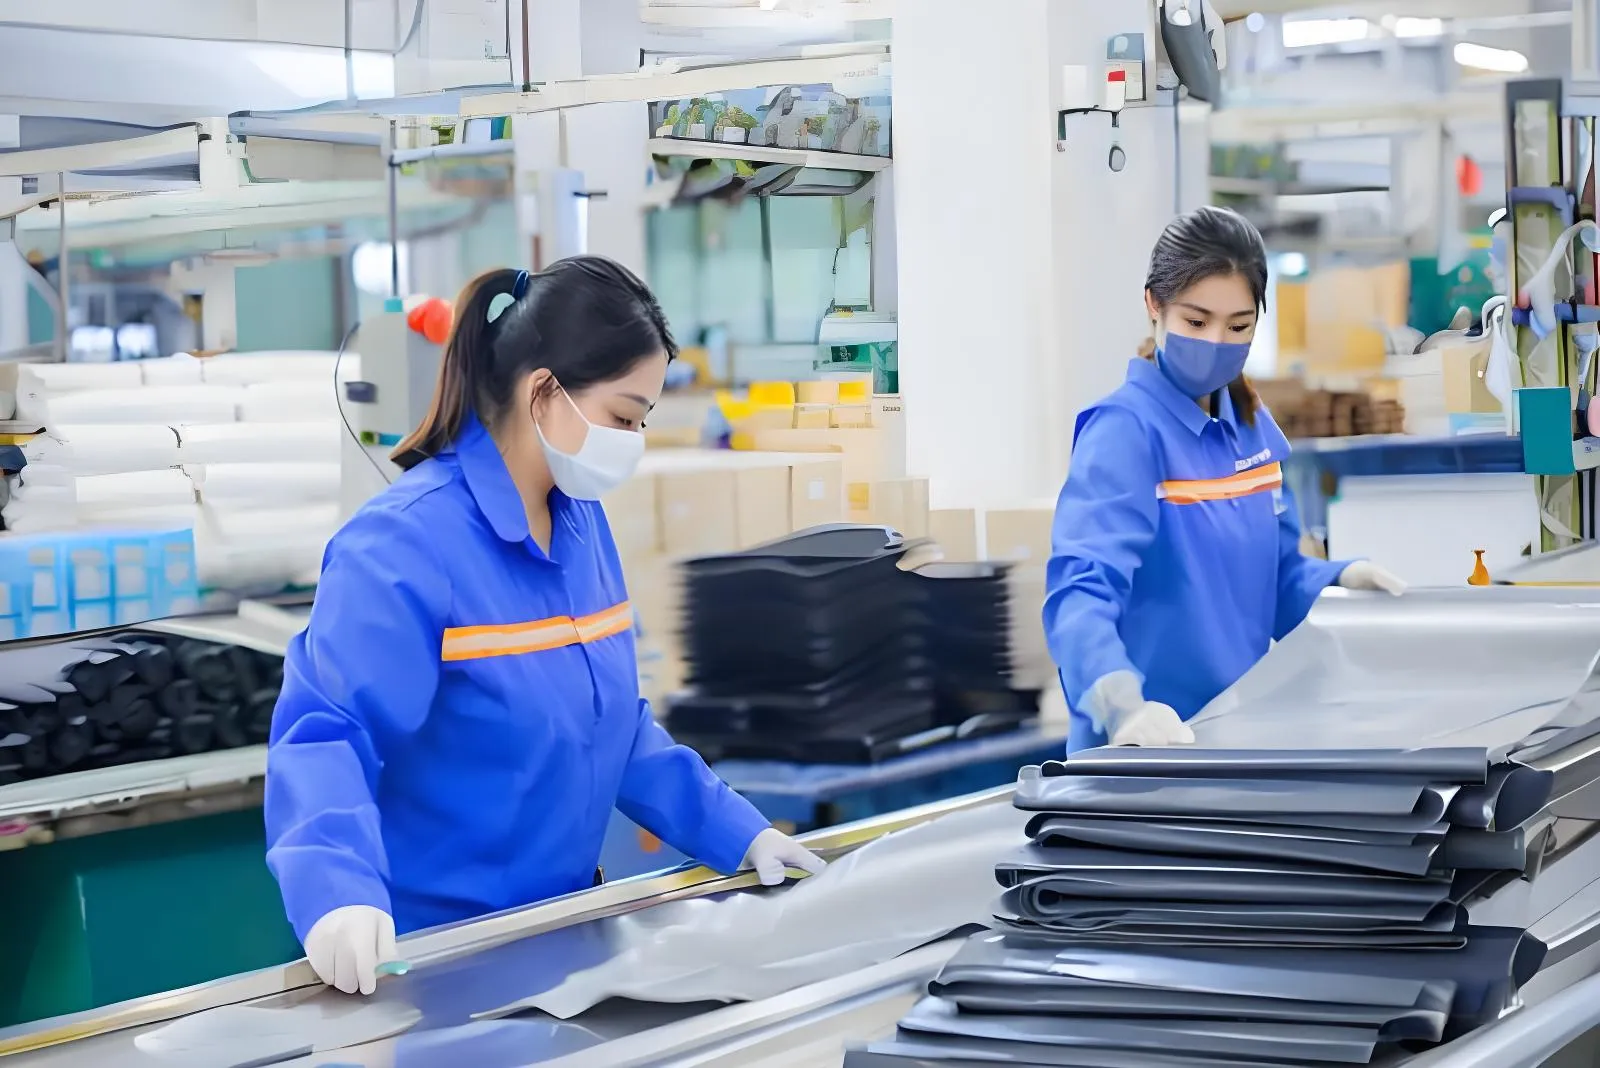
Mga FRP Mould at Paggawa ng Composite
Custom na FRP moulds para sa mga bahagi ng SUP, ginagawa gamit ang hand-lay-up fiberglass moulding na may polyester at vinylester resin systems. Ang bawat patong ay ina-rol de-kamay at vacuum-bagged para sa tuloy-tuloy na kalidad. Ang gelcoat spray booth ay nagbibigay ng makintab na UV-resistant na marine finish.
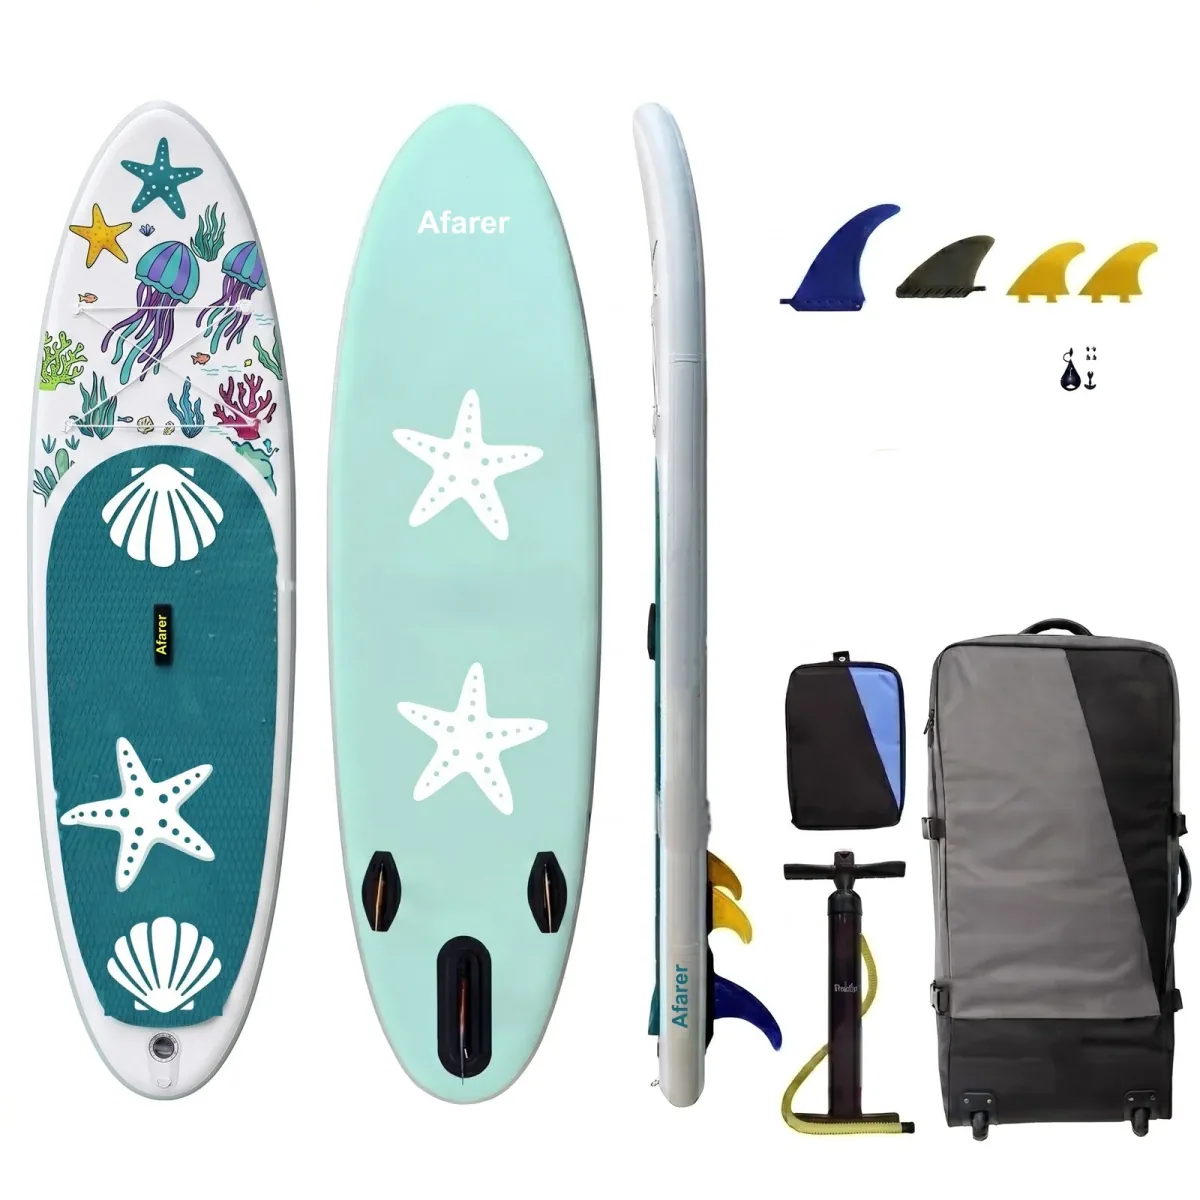
Pag-print at Dekorasyon ng SUP
Ang mga SUP board ay idinadekora gamit ang digital printing para sa buong-kulay na graphics at screen printing para sa mga logo at umuulit na disenyo. Ang mga digital printer ay lumilikha ng photo-quality na disenyo ng deck, habang ang screen printing ay nagbibigay ng matibay at malinaw na tatak ng brand.
Huling Pagpupuwesto at Rigging
Assembly line kung saan tinatapos ang mga drop-stitch core ng rails, inilalagay ang mga EVA deck, at iniinstala ang mga fin, valve, at aksesorya. Sinusunod ng bawat board ang 100-point assembly checklist na pinagtibay ng team lead.
Pagsubok at Pagsisiyasat ng Kalidad
Ang bawat natapos na board ay dadaan sa mandatoryong air-retention testing, seam peel verification, at buong pagsusuri ng sistema bago ipadala. Ang aming quality lab ay gumagana nang malaya sa produksyon at direktang nag-uulat sa pamunuan.
Impormasyon ng B2B
Mga Termino ng Pagmamanupaktura at Kalakalan
Ang Afarer ay isang brand na pinapatakbo ng Aquafarer LLC (USA) — sertipikado ng ISO at CE, na may 10+ taon ng karanasan sa pag-eksporta.
MOQ
Karaniwang MOQ: 5–10 unit kada model. Malugod ang mga trial order para sa mga bagong partnership.
Lead Time
Standard na produksyon: 30–45 araw mula sa kumpirmasyon ng order. Lead time ng sample/prototype: 15–20 araw. Available ang mga rush order.
Mga Termino ng Pagbabayad
T/T 30% deposito, 70% bago ang pagpapadala. Available ang L/C, Western Union, at PayPal para sa mga kwalipikadong partner. Napag-uusapan ang mga net term.
Pagpapadala at Logistik
Available ang FOB Qingdao, CIF, DDP. Ang aming in-house na freight team ang namamahala sa pagkarga ng container, dokumentasyon, at customs clearance para maayos na paghahatid sa buong mundo.
Mga Sertipikasyon
Quality management na ISO. Sertipikasyon ng CE (EU) sa lahat ng standard na model. FCC/UKCA/FDA kapag hiniling. Available ang mga ulat ng factory audit.
Pagtitiyak ng Kalidad
100% pagsubok sa air-retention at seam-peel sa bawat unit. 2-taong garantiya sa mga depekto sa pagmamanupaktura. Tinatanggap ang third-party inspection (SGS/BV) bago ang pagpapadala.
Mga Kagamitan
Pangunahing Kagamitan sa Paggawa
Daloy ng Produksyon
Mula Materyal hanggang Tapos na Board
Ang bawat board ay dumadaan sa 6 na yugto ng produksyon na may QC checkpoints sa bawat hakbang. Walang shortcut, walang laktawan na pagsisiyasat.
Pagtanggap ng Materyal at Incoming QC
Ang lahat ng papasok na materyales ay itinala ayon sa batch/lot number sa aming ERP system. Ang mga roll ng PVC fabric, drop-stitch cores, valves, adhesives, at hardware ay iniihiwalay hanggang sa pagtibayin ng QC.
Lakas ng tensile (ASTM D751), paglaban sa pagpunit (ISO 4674), panukat ng kapal, lagkit ng pandikit, pag-scan ng depektong biswal
100% ng mga batch ang sinusubukan. Itakuwil kung tensile < 90% ng spec, tear < spec min, o anumang visual defect
CNC Cutting at Paghahanda ng Materyal
Ang computer-optimized nesting ay naglalatag ng mga panel sa PVC stock upang mabawasan ang pagkakawaste. Ang mga automatic CNC cutting machine ay nagpapanatili ng 0.1 mm na kawastuhan sa posisyon.
Dimensional check laban sa CAD DXF files, pagsisiyasat sa kalidad ng gilid, pagpapatunay ng bilang ng panel
Ang bawat ika-20 panel ay sinusukat. Tolerance ±0.5 mm. Itakuwil ang batch kung >2% ang lampas sa tolerance
Pag-weld at Drop-Stitch Bonding
Ang mga drop-stitch core ay pinagdudugtong sa panlabas na PVC laminates gamit ang heat lamination. Ang mga tube chamber ay RF-welded o hot-air welded. Ang mga rail band ay triple-layer fusion bonded.
Peel test kada 50 unit (ASTM D751), pagsukat ng lapad ng weld, pagbabasa ng hot-air temperature log, visual seam inspection sa ilalim ng backlight
Peel strength min 8 N/cm. Tolerance ng lapad ng weld ±1 mm. Anumang nakikitang channeling = itakuwil
Assembly at Rigging
Lilipat ang mga board sa huling assembly kung saan pinagsasama ang lahat ng bahagi: mga rail na dinikit at na-weld, mga valve na ininstala, mga D-ring, handle, fin box, at pagkasya ng carry bag. Sinusunod ng bawat unit ang 100-point assembly checklist.
Pagtibay ng 100-point checklist kada unit, pagsubok sa gamit ng valve (10 open/close cycles), pagpapatunay ng torque ng hardware, visual inspection
Zero-defect policy sa mga kritikal sa kaligtasan (valves, D-rings, handles). Minor cosmetic: AQL 2.5 (ISO 2859)
Pressure Testing at Quality Hold
Ang bawat chamber ay ini-inflate hanggang 1.25× ng rated pressure (karaniwang 20–25 PSI) at pinapanatili sa loob ng 24–48 oras. Tuloy-tuloy na nagtatala ang mga pressure sensor. Ang mga chamber na lumalampas sa 5% na pagbaba ng presyon ay itinatakwil at ipinapadala para sa muling pagsisiyasat ng seam.
24–48h pressure hold log, patunay na calibrated ang sensor araw-araw, temperature-compensated na pagbasa ng presyon, muling pagsubok ng seam pagkatapos ng pagkukumpuni
Pinakamataas na 5% pagbaba ng presyon sa loob ng 24–48h sa stable na temperatura. Anumang chamber na lumalampas dito = 100% re-test ng buong production batch
Huling Pagsisiyasat at Packing
Huling visual at functional na pagsisiyasat. Mga depekto sa ibabaw, pagkakapareho ng kulay, pagpapatunay ng label/BIN, integridad ng packaging, at kumpleto ng aksesorya. Ang mga unit ay vacuum-packed, naka-box, at inilalagay sa pallet para sa pagkarga sa container.
Buong visual inspection, accessory checklist kada SKU, packaging drop test (1 m, random na sample), pagpapatunay ng label/bar code scan
AQL 2.5 para sa malalaking depekto, AQL 4.0 para sa maliliit. Walang tolerance sa mga depektong pangkaligtasan. 100% ng mga unit ay visually inspected
Ang Aming mga Tao
Pwersa ng Trabaho at Kaalaman
Mga engineer sa R&D, mold design, materials lab, at production engineering. Karaniwang 7+ taon sa paggawa ng inflatable.
R&D at Engineering
Disenyo ng produkto, mold engineering, materials lab
Cutting at Paghahanda ng Materyal
CNC cutting, paghahanda ng panel, paghawak ng materyal
Welding at Lamination
Pag-weld na RF, pag-weld gamit ang mainit na hangin, pagdikit ng drop-stitch
SUP Core Bonding
Laminasyon ng drop-stitch, pagdidikit gamit ang init, pagsasanib ng rail band
Assembly at Rigging
Huling assembly, pag-instala ng hardware, pagsusuri ng sistema
Quality Control
Incoming QC, in-process QC, huling pagsisiyasat, pagsubok sa lab
Logistics at Packing
Packaging, pagkarga sa container, export documentation
Pamunuan at Admin
Benta, procurement, HR, pananalapi, pagsunod sa regulasyon
QC sa mga Bilang
Mga Sukatan ng Quality Control
Aktwal na datos ng pass/fail mula sa aming production line. Ang aming quality lab ay gumagana nang malaya sa produksyon at direktang nag-uulat sa pamunuan.
Bawat board, bawat chamber, bawat batch
Sa loob ng 24–48h sa 1.25× rated pressure
Ayon sa ISO 2859 sampling standard
Depende sa kategorya ng produkto
Margin ng kaligtasan sa bawat chamber
Mga valve, D-ring, seam, buoyancy
Traceability
Pagsubaybay sa Materyal at Kontrol ng Batch
Ang bawat batch ng hilaw na materyal ay nagkakaroon ng natatanging lot number sa aming ERP system. Mula sa pagdating, sa produksyon, hanggang sa tapos na produkto, ang bill of materials ng bawat board ay nauugnay pabalik sa orihinal na batch ng supplier. Nagbibigay ito ng buong upstream traceability para sa anumang katanungan tungkol sa kalidad o pagsunod.
Supplier Material Certifications
Tingnan ang aming proseso ng paggawa
Sundan ang isang board sa bawat yugto ng produksyon — mula sa hilaw na materyal hanggang sa board na handa nang gamitin sa tubig.
Tingnan ang proseso ng produksyon →