Afarer
Tovarna in proizvodnja
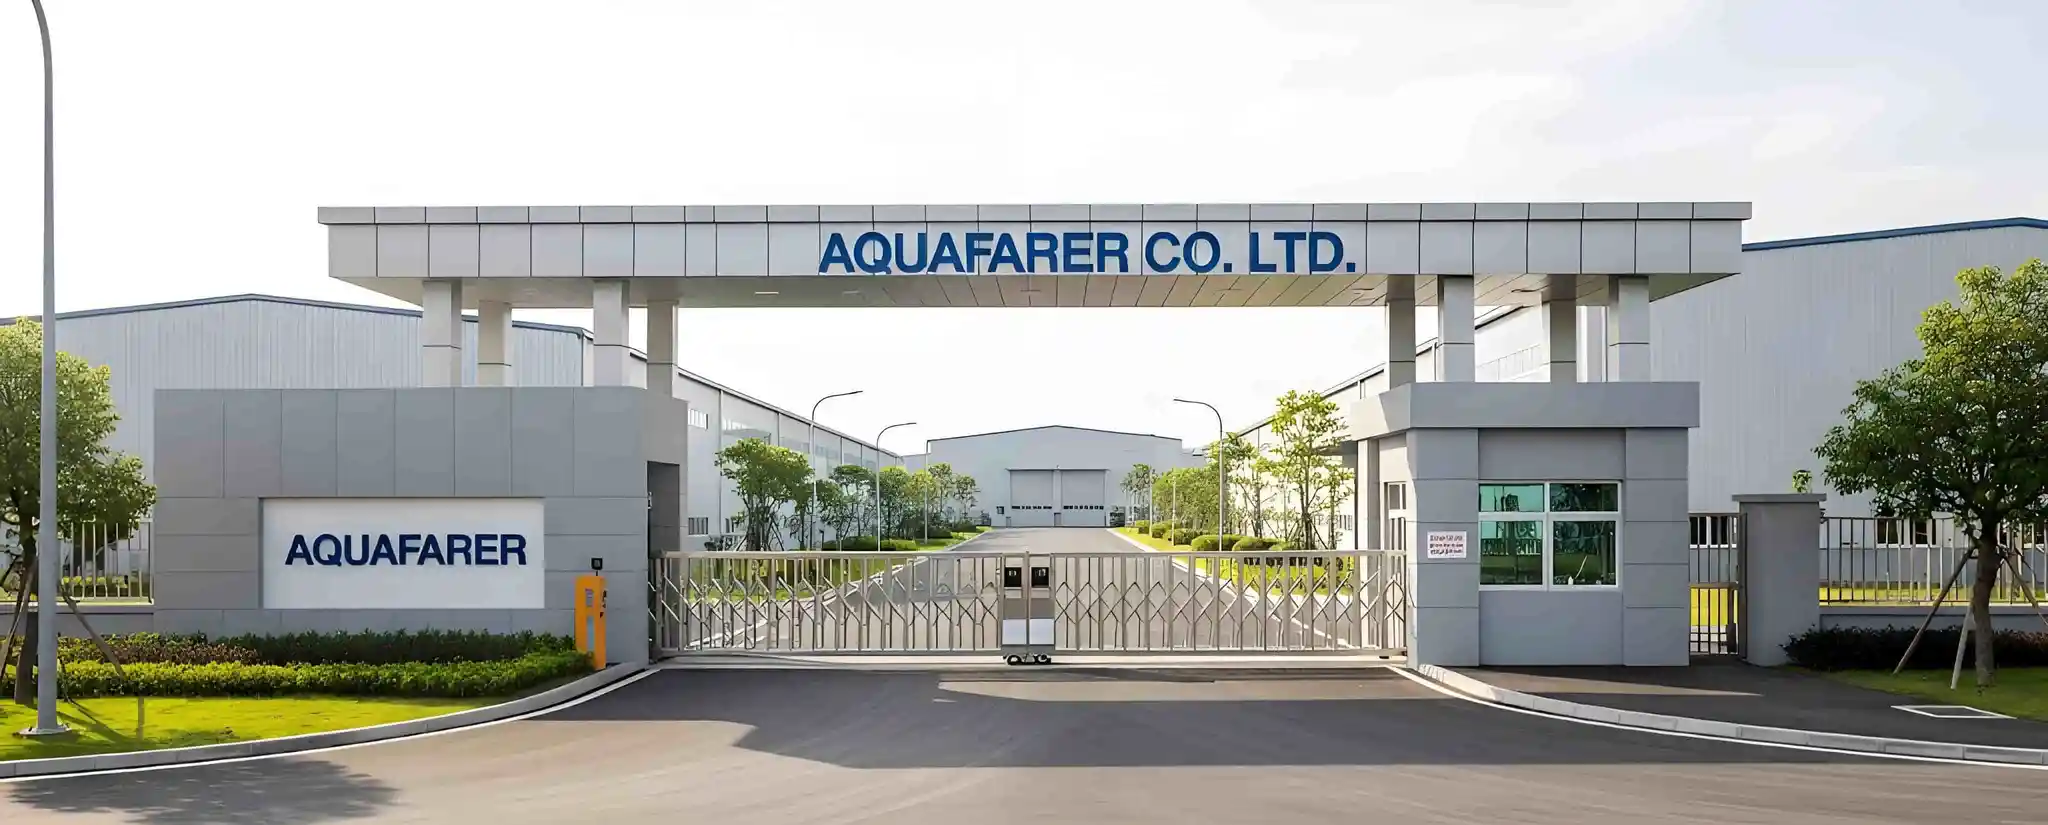
12,000 m² povezane proizvodnje — od surovega materiala do končne deske
Kot proizvodni krak Aquafarer LLC (ZDA) operativna ekipa afarer v Qingdaou nadzoruje vsako stopnjo proizvodnje — od prihoda surovih materialov PVC in steklenih vlaken do končnega pregleda pred odpošiljanjem. Naša proizvodna naprava v gospodarski razvojni coni Qingdao obsega 12,000 kvadratnih metrov in zajema namenske delavnice za rezanje PVC, toplotno spajanje tub, izdelavo FRP kalupov, digitalni tisk SUP, končno sestavljanje in preskušanje kakovosti.
Z združitvijo oblikovanja, inženiringa, izdelave prototipov, proizvodnje in preskušanja pod eno streho odpravljamo neučinkovitost pogodbene proizvodnje in ohranjamo neposreden nadzor nad kakovostjo izdelave, izbiro materialov in roki dobav. Vsako desko, ki zapusti našo delavnico, izdelajo naši ljudje — na naši opremi in po naših standardih.
Vpogled v tovarno
Raziščite naše proizvodne zmogljivosti
Proizvodna zmogljivost
Obrat s 12,000 m², ki letno izdela 15,000+ SUP desk v linijah SUP desk in varnostne opreme. 200+ delavcev, 2 izmeni.
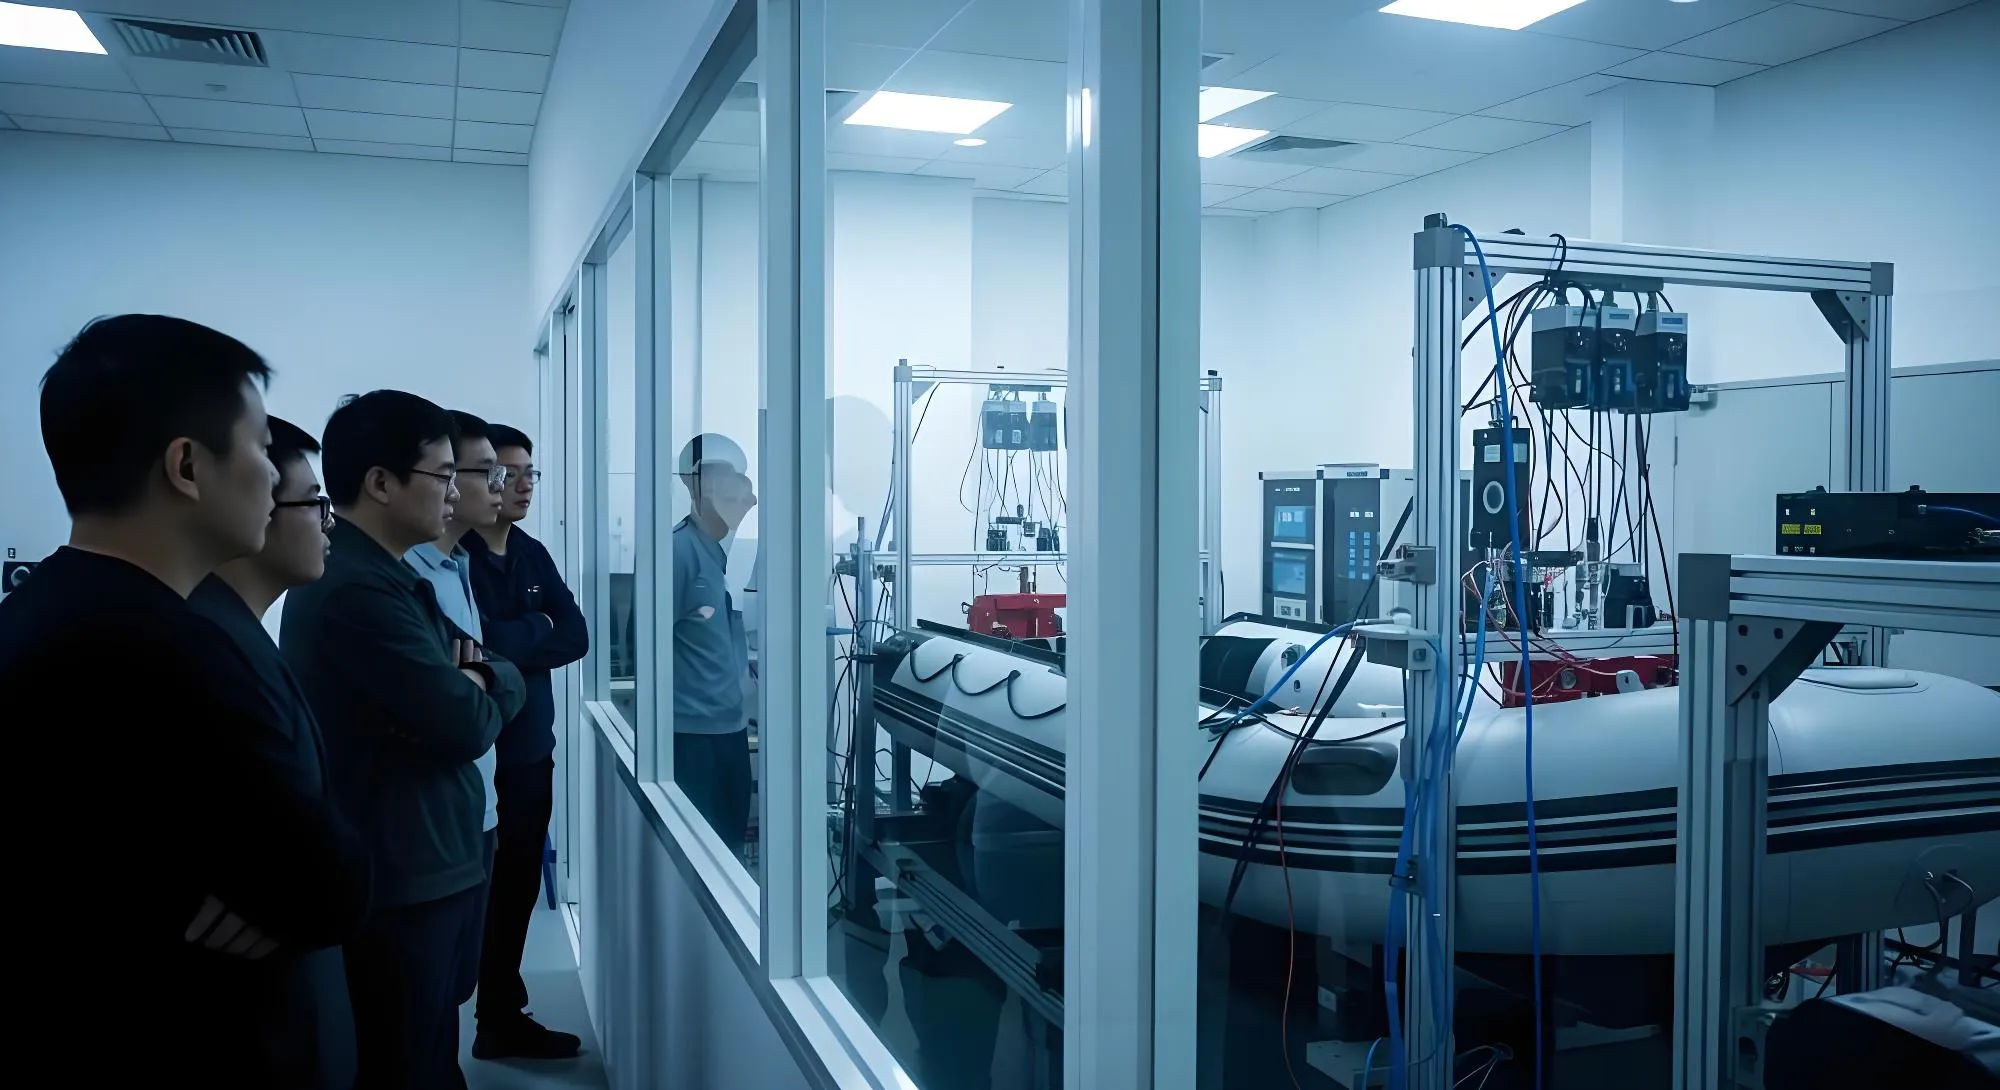
Laboratorij kakovosti in preskušanja
Neodvisen QC laboratorij s 4 stopnjami preskušanja: pregled surovih materialov (natezanje, trganje, UV), 24–48 ur vzdrževanja tlaka pri 1.25x nazivnega tlaka, preskušanje luščenja šivov ter preverjanje obremenitve in ravnovesja pri vsaki deski.
Zmogljivosti OEM/ODM
Storitve OEM/ODM od začetka do konca: oblikovanje kalupov po meri, embalaža z zasebno znamko, barve desk po meri, grafika palub (digitalni in sitotisk) ter logistika neposrednega odpošiljanja.
Delavnice
Proizvodne delavnice
Rezanje PVC in priprava materiala
Samodejni CNC rezalni stroji obdelujejo tkanini PVC in drop-stitch s natančnostjo pod milimetrom. Računalniško optimizirana razporeditev delov zmanjšuje odpadke materiala in zagotavlja, da vsak panel pred varjenjem ustreza dimenzijskim specifikacijam.
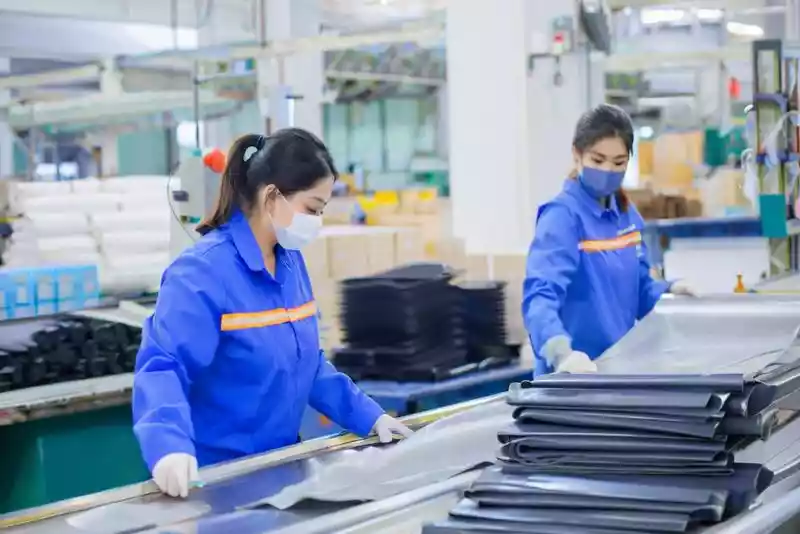
Varjenje tub in toplotno spajanje
Namenska varilna delavnica s stroji za toplotno spajanje in RF dielektričnimi presami. Toplotni spajalniki z vročim zrakom spajajo in zlivajo komore PVC tub, RF varjeni šivi pa ustvarjajo zrakotesne šive visoke trdnosti, ki presegajo zahteve standarda EN ISO 25649.
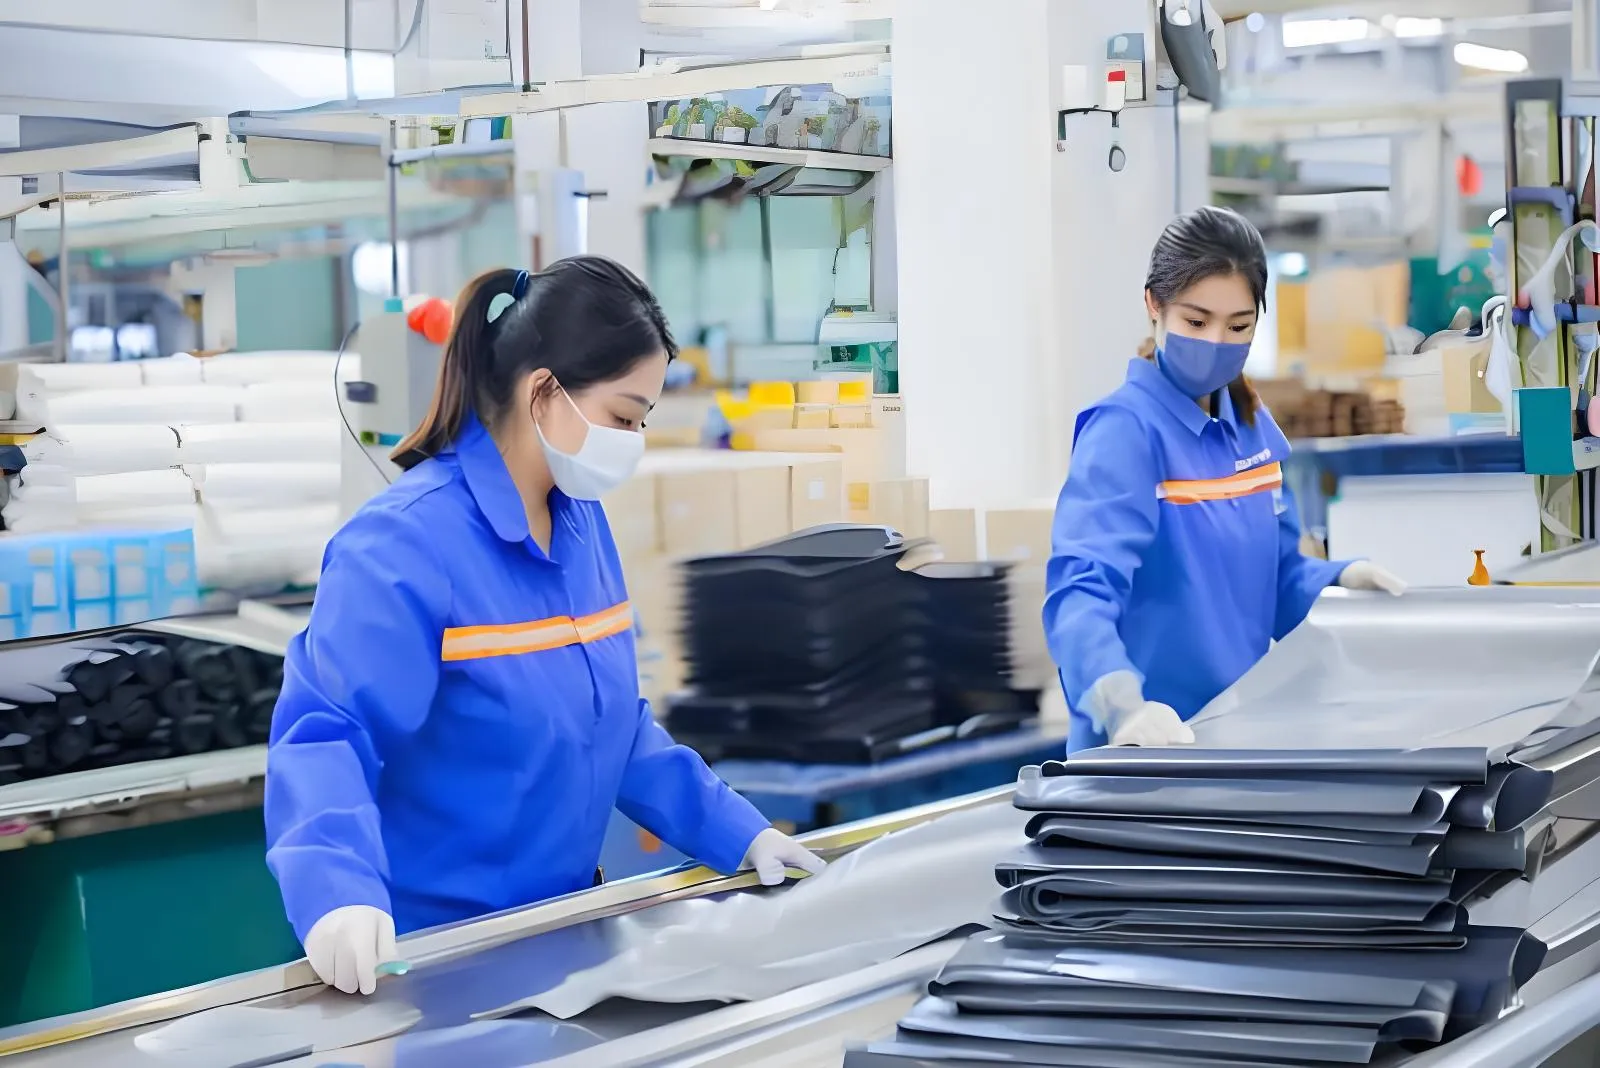
FRP kalupi in izdelava kompozitov
Kalupi iz FRP po meri za komponente SUP, izdelani z ročnim polaganjem steklenih vlaken in poliestrskimi ter vinilestrskimi sistemi smol. Vsak sloj se ročno pritisne in vakuumsko stisne za dosledno kakovost. Kabina za nanos gelcoata zagotavlja visokosijajen, UV-odporen morski zaključek.
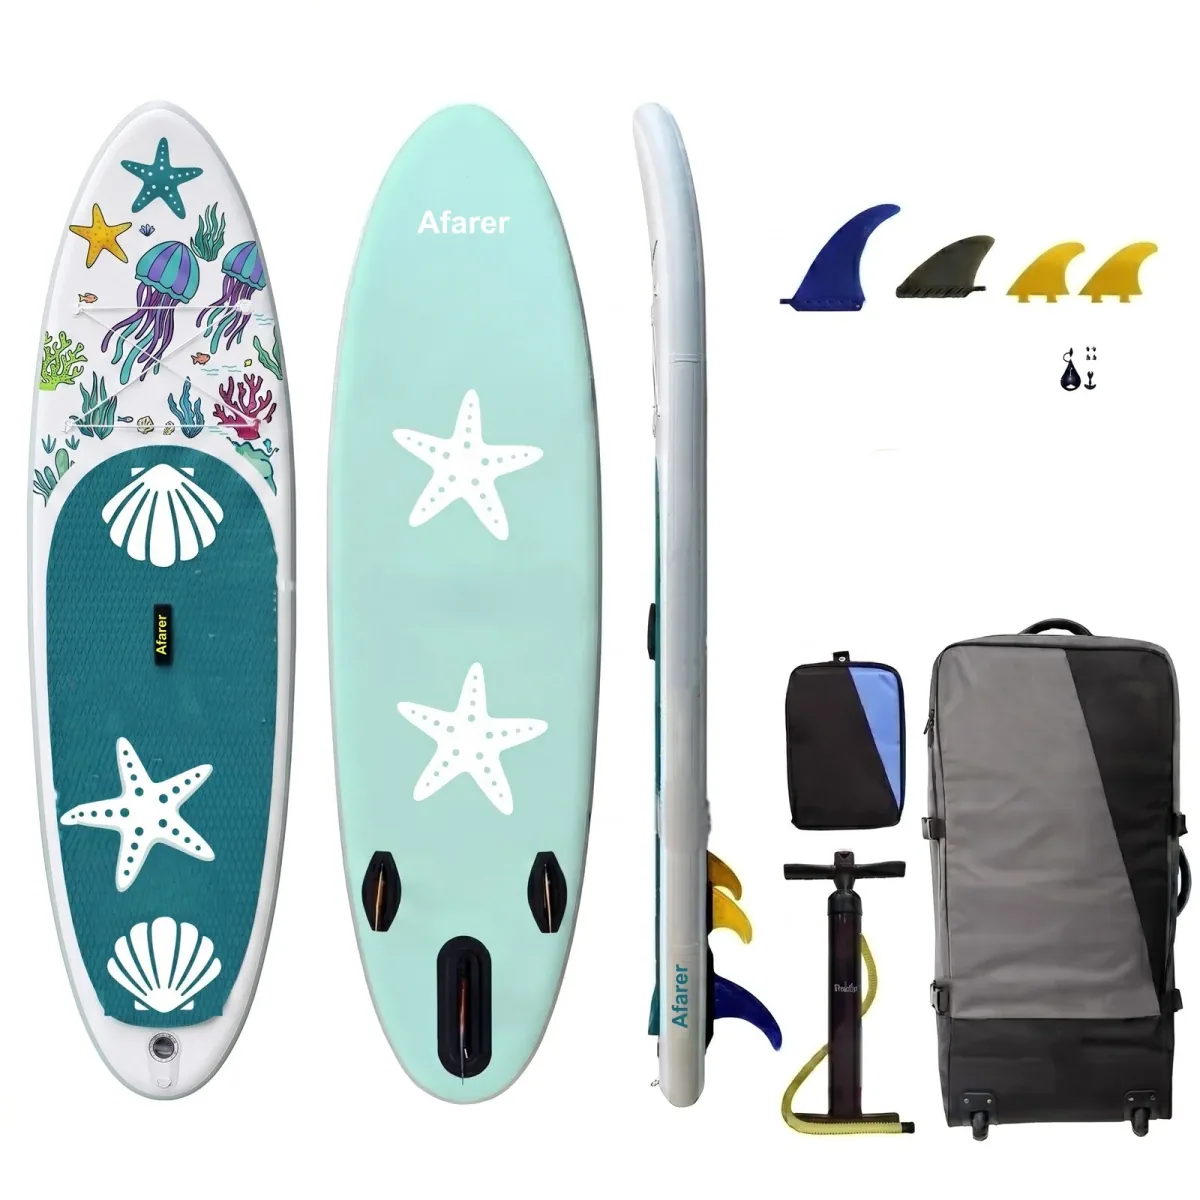
Tiskanje in dekoriranje SUP
SUP deske se okrašujejo z digitalnim tiskom za večbarvno grafiko in s sitotiskom za logotipe ter ponavljajoče se vzorce. Digitalni tiskalniki ustvarjajo fotorealistične motive palub, sitotisk pa prinaša trajne in živahne blagovne zmote.
Končno sestavljanje in opremljanje
Montažna linija, kjer se drop-stitch jedra zaključijo z robovi, pritrdijo EVA palube ter vgradijo plavuti, ventili in dodatki. Vsaka deska sledi 100-točkovnemu kontrolnemu seznamu sestavljanja, ki ga potrdi vodja ekipe.
Preskušanje kakovosti in pregled
Vsaka končana deska pred odpošiljanjem opravi obvezno preskušanje zadrževanja zraka, preverjanje luščenja šivov in popoln pregled sistemov. Naš laboratorij kakovosti deluje neodvisno od proizvodnje in poroča neposredno vodstvu.
B2B informacije
Proizvodnja in trgovinski pogoji
Afarer je blagovna znamka, ki jo upravlja Aquafarer LLC (ZDA) — s certifikatoma ISO in CE ter z več kot 10 leti izkušenj z izvozom.
MOQ
Standardni MOQ: 5–10 kosov na model. Poskusna naročila so dobrodošla za nova partnerstva.
Rok izdelave
Standardna proizvodnja: 30–45 dni od potrditve naročila. Rok izdelave vzorca/prototipa: 15–20 dni. Naročila s prednostno obravnavo so možna.
Plačilni pogoji
T/T 30-odstotna akontacija, 70 % pred odpošiljanjem. L/C, Western Union in PayPal so na voljo za ustrezne partnerje. Plačilo z odloženim rokom po dogovoru.
Odpošiljanje in logistika
Na voljo FOB Qingdao, CIF in DDP. Naša interna ekipa za prevoze poskrbi za nalaganje kontejnerjev, dokumentacijo in carinske postopke za nemoteno dostavo po vsem svetu.
Certifikati
ISO upravljanje kakovosti. Certifikat CE (EU) na vseh standardnih modelih. FCC/UKCA/FDA na zahtevo. Poročila o reviziji tovarne so na voljo.
Zagotavljanje kakovosti
100-odstotno preverjanje zatesnjenosti in testiranje odpornosti šivov na vsaki enoti. 2-letna garancija na proizvodne napake. Neodvisna inšpekcija (SGS/BV) pred odpošiljanjem je dovoljena.
Oprema
Ključna proizvodna oprema
Potek proizvodnje
Od materiala do končne deske
Vsaka deska gre skozi 6 proizvodnih stopenj s kontrolnimi točkami QC na vsakem koraku. Bližnjic ni, pregledi se ne preskočijo.
Prejem materiala in vhodni QC
Vsi dohodni materiali se zabeležijo po številki serije/lota v našem ERP sistemu. Role tkanine PVC, drop-stitch jedra, ventili, lepila in okovje so v karanteni do potrditve QC.
Natezna trdnost (ASTM D751), odpornost na trganje (ISO 4674), merjenje debeline, viskoznost lepila, optični pregled napak
Preskuša se 100 % serij. Zavrnitev, če je natezna trdnost < 90 % specifikacije, trganje < najmanjše vrednosti specifikacije ali katera koli vidna napaka
Rezanje CNC in priprava materiala
Računalniško optimizirana razporeditev delov umesti panele na PVC material in tako zmanjša odpadke. Samodejni CNC rezalni stroji ohranjajo pozicijsko natančnost 0.1 mm.
Dimenzijski pregled glede na datoteke CAD DXF, pregled kakovosti robov, preverjanje števila panelov
Meri se vsak 20. panel. Toleranca ±0.5 mm. Serija se zavrne, če je >2 % zunaj tolerance
Varjenje in spajanje drop-stitch
Drop-stitch jedra se s toplotno laminacijo spojijo z zunanjimi laminati PVC. Komore tub so RF-varjene ali varjene z vročim zrakom. Robne tračnice so fuzijsko spajane v treh plasteh.
Preskušanje luščenja na vsakih 50 kosov (ASTM D751), merjenje širine varjenega šiva, pregled dnevnika temperatur varjenja z vročim zrakom, optični pregled šivov pod osvetlitvijo
Najmanjša trdnost luščenja 8 N/cm. Toleranca širine šiva ±1 mm. Vsak viden kanal = zavrnitev
Sestavljanje in opremljanje
Deske se premaknejo na končno sestavljanje, kjer se spojijo vse komponente: robovi so prilepljeni in privarjeni, ventili vgrajeni, D-obročki, ročaji, ohišja plavuti in torbe za prenos pritrjeni. Vsak kos sledi 100-točkovnemu kontrolnemu seznamu sestavljanja.
Potrditev 100-točkovnega kontrolnega seznama za vsak kos, preskušanje delovanja ventila (10 ciklov odpiranja/zapiranja), preverjanje navora okovja, optični pregled
Politika ničelnih napak za varnostno kritične artikel (ventili, D-obročki, ročaji). Manjše kozmetične napake: AQL 2.5 (ISO 2859)
Preskušanje tlaka in zadržanje kakovosti
Vsaka komora se napihne na 1.25× nazivnega tlaka (običajno 20–25 PSI) in ga zadrži 24–48 ur. Tlačni senzorji neprestano beležijo. Komore s padcem tlaka nad 5 % se zavrnejo in pošljejo na ponovni pregled šivov.
Dnevnik vzdrževanja tlaka 24–48 h, vsakodnevno preverjanje umeritve senzorjev, odčitek tlaka s kompenzacijo temperature, ponovni preskus šiva po popravilu
Največ 5 % padca tlaka v 24–48 h pri stabilni temperaturi. Vsaka komora, ki to preseže = 100-odstotni ponovni preskus celotne proizvodne serije
Končni pregled in pakiranje
Končni optični in funkcionalni pregled. Površinske napake, doslednost barv, preverjanje oznak/BIN, celovitost embalaže in popolnost dodatkov. Kosi se vakuumsko zapakirajo, vložijo v škatle in postavijo na palete za nalaganje zabojnikov.
Popoln optični pregled, kontrolni seznam dodatkov po SKU, preskušanje padca embalaže (1 m, naključni vzorec), preverjanje oznak/črtne kode
AQL 2.5 za večje napake, AQL 4.0 za manjše. Ničelna toleranca za varnostne napake. 100 % kosov se optično pregleda
Naši ljudje
Kadri in strokovnost
Inženirji na področjih razvoja in raziskav, oblikovanja kalupov, laboratorija za materiale in proizvodnega inženiringa. Povprečno 7+ let izkušenj v proizvodnji napihljivih izdelkov.
Razvoj in inženiring
Oblikovanje izdelkov, inženiring kalupov, laboratorij za materiale
Rezanje in priprava materiala
Rezanje CNC, priprava panelov, ravnanje z materialom
Varjenje in laminacija
Varjenje RF, varjenje z vročim zrakom, spajanje drop-stitch
Spajanje jedra SUP
Laminacija drop-stitch, toplotno spajanje, fuzija robnih tračnic
Sestavljanje in opremljanje
Končna sestava, vgradnja okovja, pregled sistemov
Nadzor kakovosti
Vhodni QC, QC med proizvodnjo, končni pregled, preskušanje v laboratoriju
Logistika in pakiranje
Pakiranje, nalaganje zabojnikov, izvozna dokumentacija
Upravljanje in administracija
Prodaja, nabava, kadri, finance, skladnost
QC v številkah
Merilniki nadzora kakovosti
Dejavni podatki o uspehu/neuspehu z naše proizvodne linije. Naš laboratorij kakovosti deluje neodvisno od proizvodnje in poroča neposredno vodstvu.
Vsaka deska, vsaka komora, vsaka serija
V 24–48 h pri 1.25× nazivnega tlaka
Po standardu vzorčenja ISO 2859
Odvisno od kategorije izdelka
Varnostna rezerva pri vsaki komori
Ventili, D-obročki, šivi, plovnost
Sledljivost
Sledenje materialom in nadzor serij
Vsaka serija surovine dobi edinstveno številko lota v našem ERP sistemu. Od prihoda prek proizvodnje do končnega izdelka se kosovnica vsake deske povezuje z izvirno serijo dobavitelja. To omogoča popolno sledljivost do izvora za vsako vprašanje o kakovosti ali skladnosti.
Supplier Material Certifications
Oglejte si naš proizvodni postopek
Spremljajte desko skozi vsako stopnjo proizvodnje — od surovega materiala do deske, pripravljene na vodo.
Ogled proizvodnega postopka →